2026-09-29 4
加工基准影响装夹、工序衔接与检测结果。合理的基准方案有助于让多个工序围绕同一组关键特征开展。
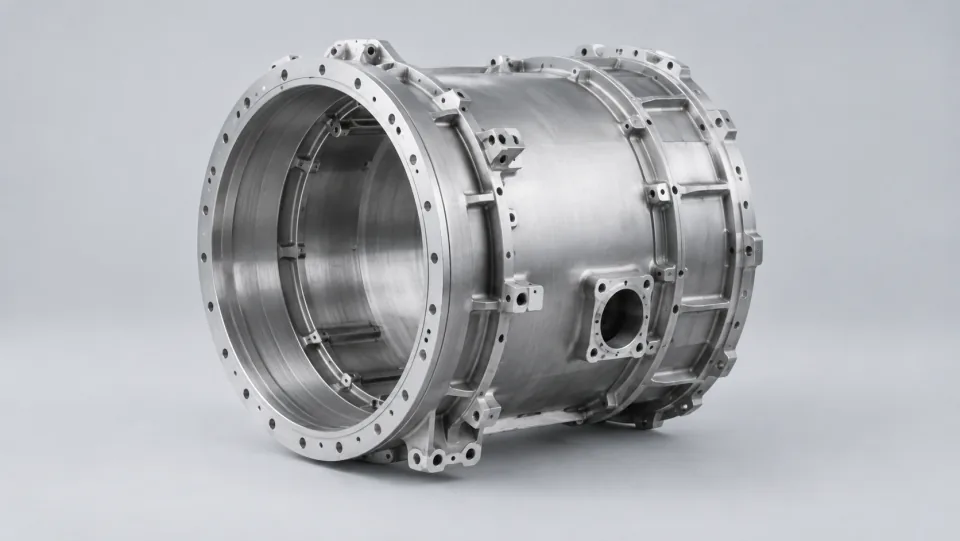
毛坯初始定位通常需要结合实际可用表面考虑,后续则逐步建立与图纸要求一致的基准。工艺规划应说明这一转换过程,以及在哪一道工序确认基准已经具备使用条件。
零件多次拆装后,定位接触位置和夹紧状态可能不同。设计工装时应让定位逻辑清楚,并考虑清洁、磨损和误装风险。对于关键关系,尽量减少不必要的基准转换,有助于降低过程解释难度。
制定方案时,应结合图纸基准与毛坯状态,考虑定位面的可用性、支撑刚性以及后续加工是否会破坏已有基准。
工艺和检验可以共同检查图纸中的基准体系,说明加工状态与最终检测状态的关系。若检测报告使用不同的建系方式,应明确其理由和转换逻辑,否则难以用数据准确定位问题。
当多个特征同时出现方向一致的变化时,可以检查公共定位关系;当只有局部特征异常时,再核查对应工序。先看特征之间的关系,通常比逐项孤立调整尺寸更有助于找到问题来源。
假设同一装夹下加工的多个孔呈现相近方向的位置变化,可以先检查公共定位关系与建系方式,而不是逐个修改孔位程序。若问题来自公共基准,逐项调整可能掩盖原因并制造新的不一致。通过比较特征之间的共同变化与局部差异,再安排针对性复核,可以让分析更有条理。
工艺可以采用适当的中间基准,但需要明确转换关系及其影响,并确保最终要求能够被可靠实现和检验。关键在于逻辑清晰和证据充分。
加工完成后,测量方案也应与基准逻辑衔接。通过一致的数据解释方式,降低制造与检验之间的沟通成本。