2026-09-29 3
精密加工需要将毛坯条件与最终图纸要求连接起来。工序规划应考虑余量分配、基准传递和关键特征的加工时机。
毛坯的形状、余量和初始可用表面,会影响最初的定位与加工顺序。工艺准备阶段可以先检查这些条件是否支持既定路线,避免进入关键工序后才发现余量不足或定位面不适用。
零件的接口、孔系和配合表面并非彼此独立。安排工序时,需要考虑它们共同使用的基准,以及前序加工对后续状态的影响。对于相互关联的特征,应在工艺文件中说明检查和转序逻辑。
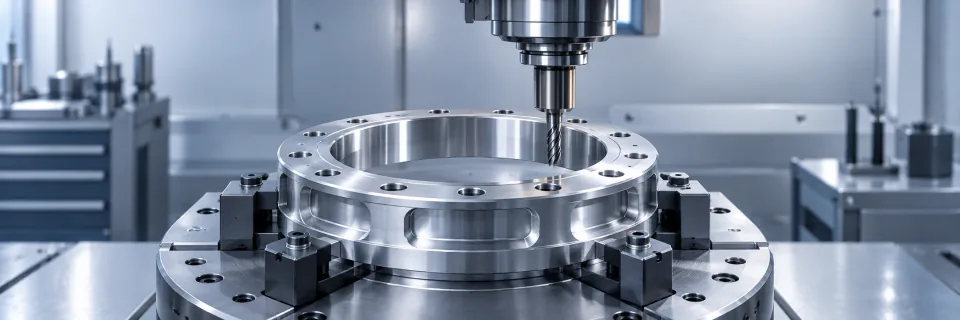
针对机匣或环形零件,可结合结构特点评估装夹与支撑方式。加工和检测的衔接,有助于及时识别形状或尺寸偏差。
过程检查不仅用于判断当件状态,也可以帮助观察变化趋势。记录应能关联到工序、设备和零件,使工艺人员有依据核查异常。只有最终结论而没有中间信息,通常难以解释偏差如何形成。
零件离开设备后,还需要按要求完成检查、防护和记录核对。若后续清洁或搬运改变了状态,也应及时反馈。制造的最终目标是获得能够被确认和交接的产品,而不只是结束加工程序。
假设一批毛坯的初始表面状态与原计划不同,工艺准备时应核查定位和余量是否仍适用。若直接沿用原路线,可能到后续关键特征加工时才暴露问题。提前把毛坯检查结果反馈给工艺人员,可以决定是否调整路线或开展评审,使制造安排建立在实际输入上。
最终检查不可缺少,但部分问题需要在过程阶段及时发现。合理的中间检查有助于避免缺陷继续传递,也便于定位偏差形成的环节。
完成制造后,应按既定要求核对产品与记录,确保交付状态清晰。