2026-09-29 6
导喷相关部件的制造需要关注形面、孔道和装配接口之间的关系。工艺规划应从完整零件的功能要求出发。
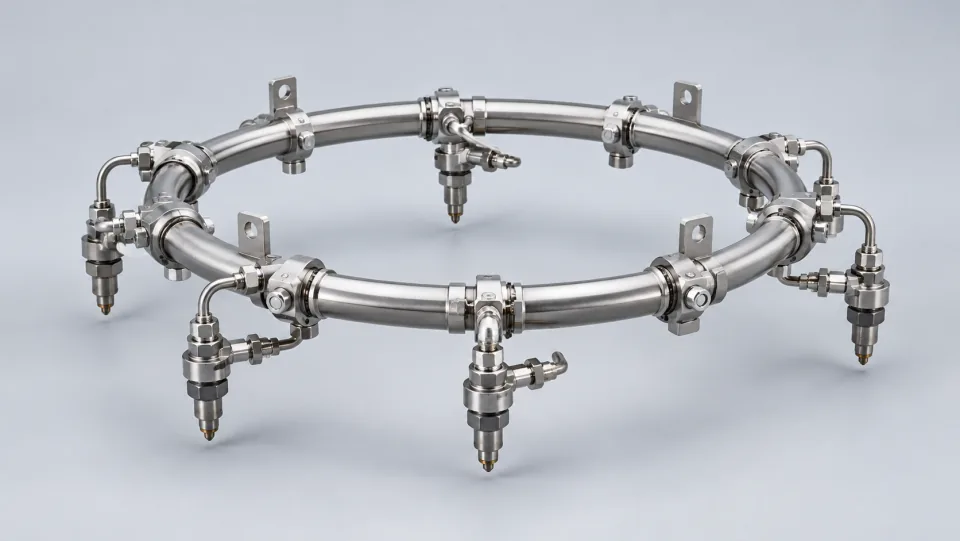
导喷相关部件可能同时包含形面、孔道和连接特征。准备制造时,可以把这些要求与相应工序对应起来,说明哪些特征需要保持相互位置关系,以及哪些位置在后续阶段难以检查。
加工后应依据要求确认孔道、边缘和表面状态。转序防护需要结合实际结构选择,避免异物或碰伤影响下一环节。对隐藏区域,应明确检查方法和记录位置,不能仅以外表整洁替代确认。
在工序安排中,可明确哪些特征用于定位,哪些区域需要在后续连接前完成检查,并考虑清洁与防护要求。
零件局部加工完成后,还应核对与配套件之间的关系。接口方向、定位特征和装配空间可以在工艺评审中提前检查。对发现的不一致,应按流程反馈,不宜通过未经确认的现场调整解决。
描述问题时,使用特征编号、位置示意和实际数据,比“形状不对”更容易支持评审。保留问题出现的工序及零件状态,有助于判断原因和后续处理范围。
假设某孔道在零件组合后难以接近,制造策划应明确组合前的检查与防护要求。完成检查后,还需要考虑后续操作是否可能改变内部状态。记录不仅说明曾经检查过,也应支持当前状态仍然受控。这样才能把加工、检查与装配连接成连续的过程。
局部结果只支持对应特征。整体状态还可能涉及位置关系、通道、接口与其他要求,需要按完整检查计划进行评价。
过程中的偏差应结合图纸与适用工艺文件评审,不宜以单项尺寸符合替代整体状态核对。