2026-09-29 2
尺寸检测需要首先理解图纸中的基准和几何要求。零件摆放方向、定位方式以及测量位置不同,可能导致结果之间缺乏可比性。
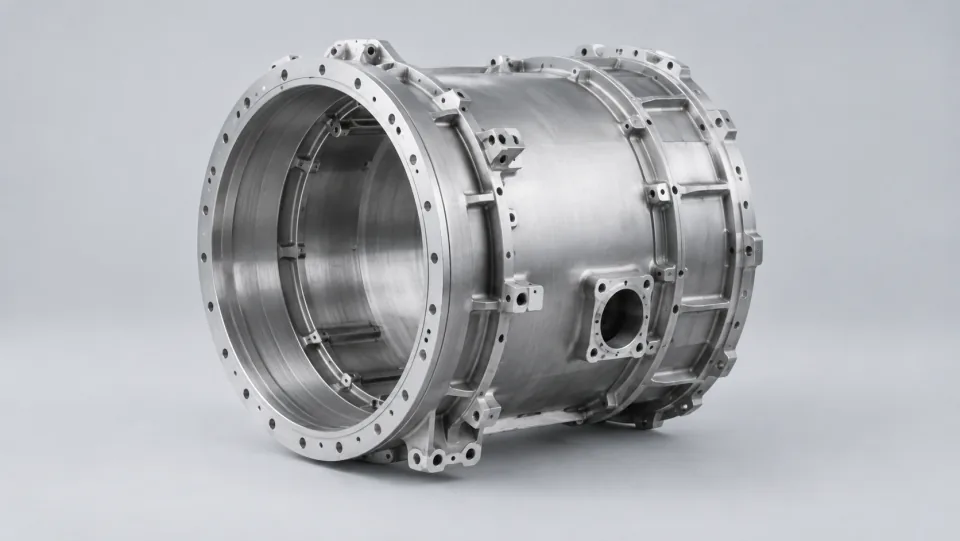
同一个孔的位置可能相对于端面、轴线或组合基准表达。测量前应先解释图纸的基准顺序和约束关系,再选择建系方法。否则,两份报告虽然使用相同的尺寸名称,实际测量对象却可能并不一致。
薄壁环件在不同支撑或夹紧状态下,测得的形状可能发生变化。测量方案应说明零件是否处于自由状态以及采用什么支撑。对于精密测量,还需要根据要求考虑环境与零件温度,不能只关注仪器显示的小数位数。
测量方案应说明使用的设备、基准建立方法和数据记录方式。对薄壁或易变形零件,还应关注支撑状态对测量结果的影响。
报告除了数值,还可以记录特征编号、测量方法、基准设置和异常说明。必要时附测点或截面示意,便于复核。数据越接近判定边界,越需要结合方法的适用性与测量不确定性理解结果。
复核宜先统一零件状态、程序版本和测量条件,再比较数据。若直接更换设备反复测量,却没有记录条件变化,可能只会获得更多难以解释的结果。应由相关人员确定适用的判定规则,而不是挑选最有利的一次读数。
假设同一环件由两组人员测量,一组采用自由支撑,另一组使用装配夹具,最终圆度或位置结果出现差异。分析时应先比较支撑、建系和测点方式,再检查设备状态。只有把条件统一,数据才具备直接比较的基础。如果产品要求规定了特定状态,则应按该要求进行评价,并在报告中说明测量状态,避免把不同对象混在一起讨论。
显示位数只反映数值表达能力。实际结果还受方法、环境和零件状态影响。应综合评价测量过程,而不是凭读数的位数判断可信程度。
当重复测量出现差异时,宜先检查测量条件与操作过程,再判断是否属于零件本身的变化。
延伸阅读:NIST:计量溯源与测量结果