2026-09-29 6
焊接质量管理不仅关注成形后的外观,也需要关注焊前准备和连接过程。材料状态、接头准备与工艺文件应能够相互对应。
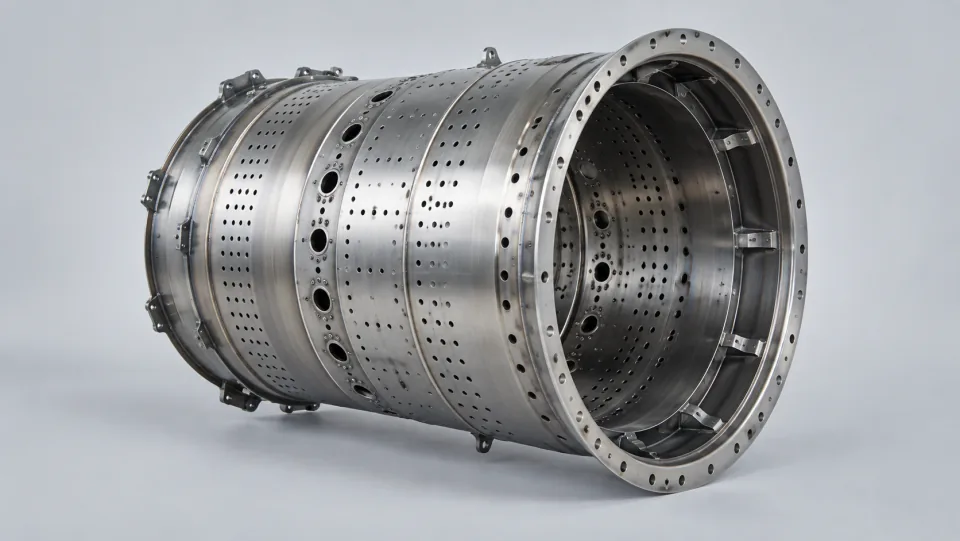
连接区域的材料状态、尺寸配合和清洁情况,需要在焊接前得到确认。接头已经完成连接后,再发现配合或准备条件存在问题,往往会增加分析难度。因此,焊前检查应作为连接过程的一部分,而不是额外的手续。
复杂组件上可能存在多个不同位置的接头。使用位置示意或接头编号,可以把工艺记录、检测报告和返修记录关联起来。记录应反映实际执行的文件与状态,不能仅填写一个无法定位到具体部位的总体结论。
检查计划应结合接头形式、材料和图纸要求确定。外观检查与适用的内部缺陷检查承担不同任务,不能用一种结果替代全部要求。
外观、尺寸和适用的无损检查关注不同问题。外观整齐不能代表内部质量已经确认,内部检测结果也不能替代装配尺寸检查。检查范围与方法需要由设计和工艺要求确定,并在报告中清楚表达。
返修可能改变局部状态,也可能影响相邻区域。评审时应明确允许的处置方式、影响范围与后续检查要求。完成返修后,应保留原问题、实际处置和复检结果的关联,便于确认最终状态。
假设一个组件包含多处环形接头,某处出现需要评审的指示。若制造记录和检测报告使用同一接头编号,就能快速找到连接时的文件与实际状态,并将返修限定到经评审的范围。返修完成后,复检记录继续使用同一位置标识,形成连续的信息链。相反,如果所有报告都只写组件名称,后续核查很容易混淆不同部位。
检查项目应由适用要求确定。外观只能反映相应范围内的表面情况,不能自动替代对内部状态或几何关系的评价。
返修应纳入受控流程。记录返修位置、采用的方案和复检结果,有助于保持产品状态清晰。